

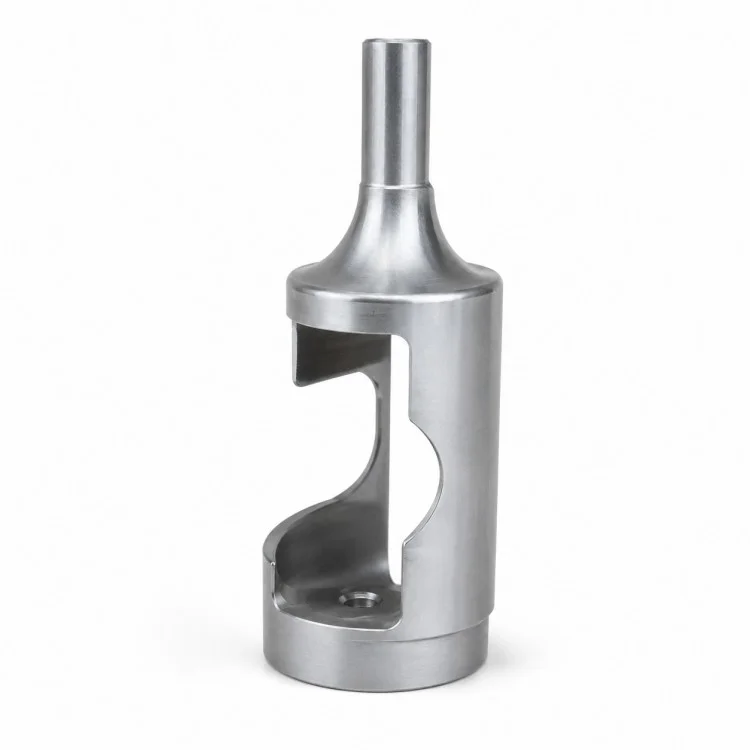
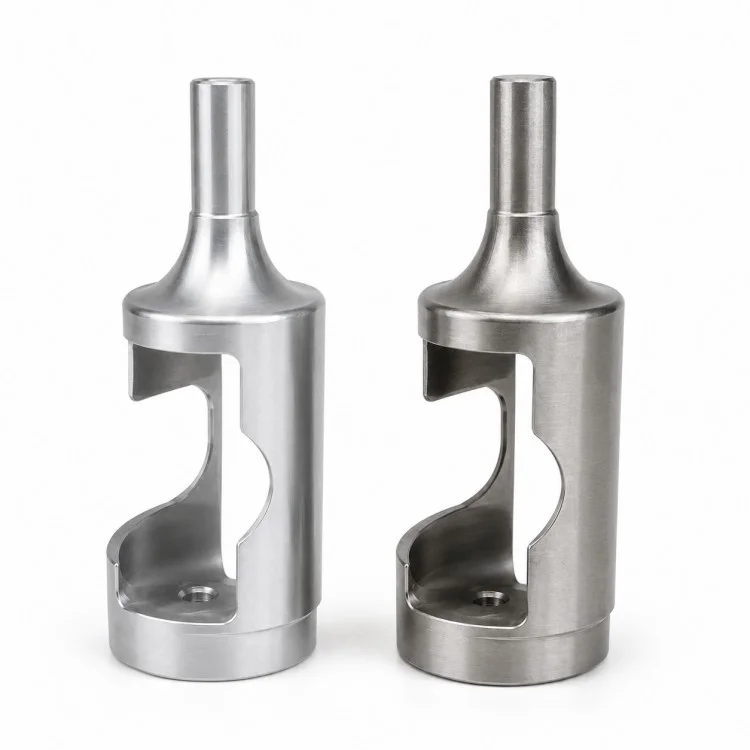
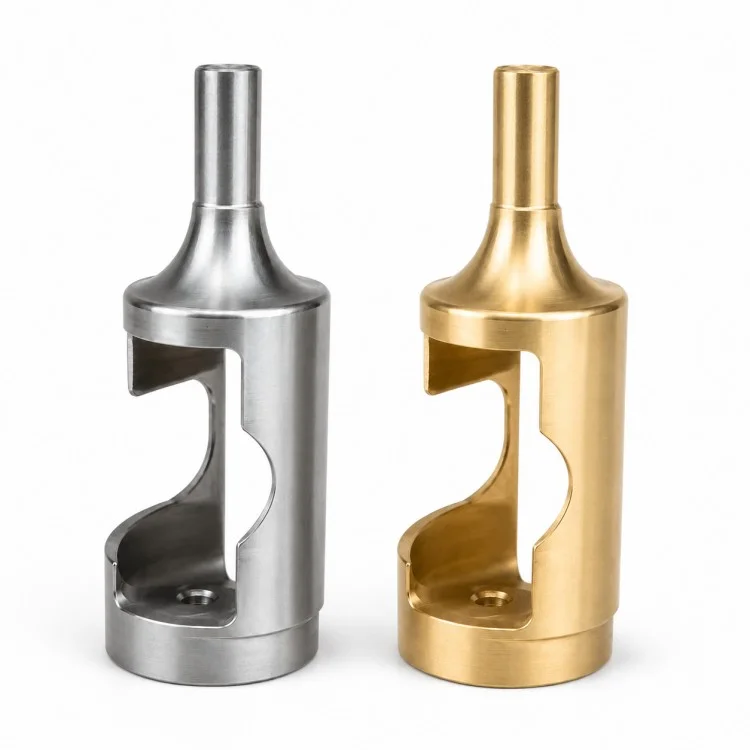
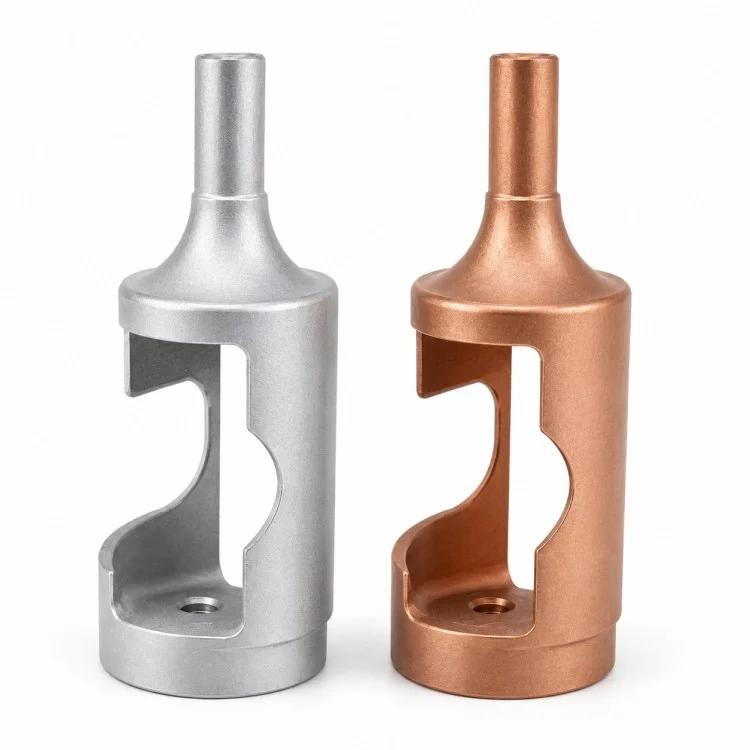
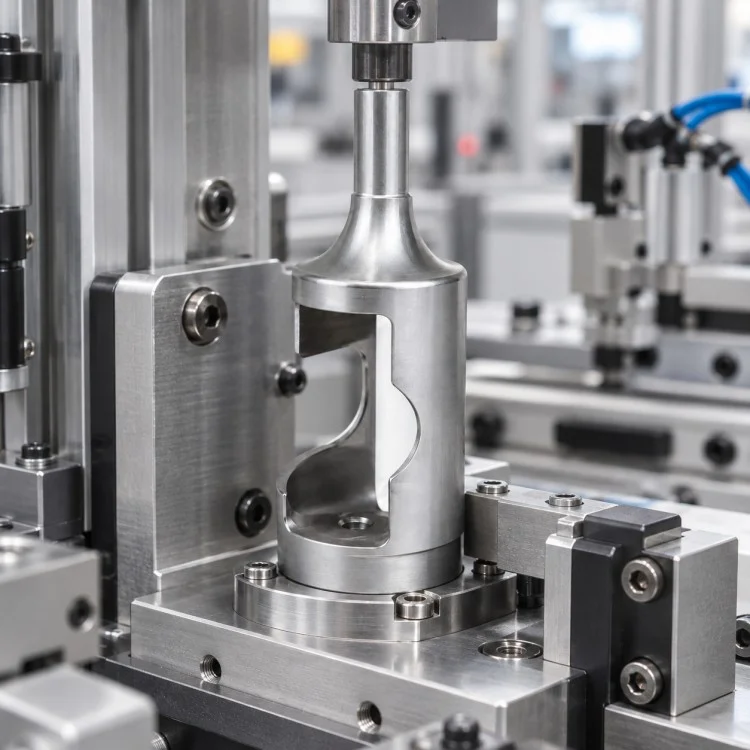
Pour les acheteurs qui recherchent des boîtiers cylindriques ouverts usinés CNC de précision, Xiangxing Xin propose un usinage basé sur des dessins pour les composants qui combinent une géométrie cylindrique tournée avec un fraisage interne profond et de grandes découpes latérales. Contrairement à un boîtier fermé classique, cette structure laisse une partie de la chambre interne exposée, ce qui peut simplifier l'installation, l'inspection, le réglage ou le mouvement du composant d'accouplement.
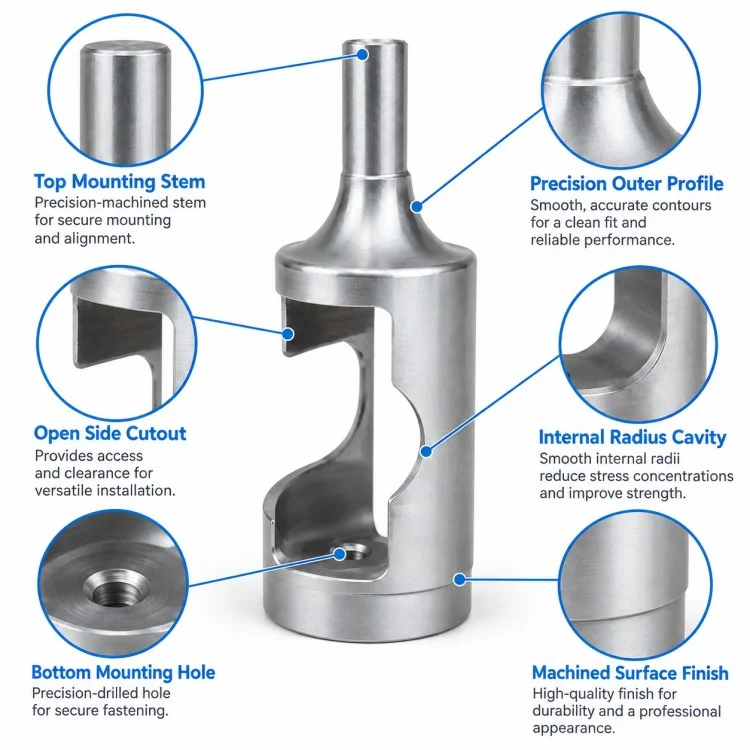
La section supérieure est formée comme une tige cylindrique plus étroite reliée au corps principal par un profil de transition lisse. Selon le montage du client, cette zone peut servir d'arbre de positionnement, de section de raccordement ou de diamètre de référence. La transition entre la tige et le corps plus grand nécessite un contrôle d'usinage stable pour maintenir la concentricité et éviter une concentration inutile de contraintes.
Le corps principal contient une fenêtre ouverte importante s'étendant dans la cavité interne. La production de cette caractéristique nécessite généralement un tournage et un fraisage coordonnés plutôt qu'un simple tournage externe seul. Les rayons des coins intérieurs, l'épaisseur de la paroi, la largeur de l'ouverture et la section de support restante doivent donc être contrôlés en fonction de la charge mécanique et du jeu des pièces d'accouplement spécifiés sur le dessin.
À l'extrémité inférieure, une surface de montage usinée et un trou central fournissent une référence d'assemblage supplémentaire.Xiamen Xiangxing Xin Industrie et Commerce Co., Ltd.peut établir une inspection autour de la chaîne fonctionnelle réelle de la pièce, y compris le diamètre de la tige, la concentricité du corps, la position de la cavité, l'emplacement du trou de montage et la face de référence inférieure, plutôt que de traiter chaque surface non fonctionnelle avec la même exigence de tolérance.
Pour les prototypes en faible volume ou la production répétée, le boîtier cylindrique ouvert avec précision usiné CNC peut être fabriqué à partir de différentes qualités de métal et fourni avec une finition de surface appropriée en fonction de l'environnement d'exploitation du client, des exigences dimensionnelles et du processus d'assemblage en aval.
| Paramètre | Détails |
| Nom du produit | Boîtier cylindrique ouvert usiné CNC avec précision |
| Marque | Xiangxing Xin |
| Type de fabrication | Usinage OEM basé sur des dessins |
| Processus principal | Tournage CNC + Fraisage CNC |
| Structure | Boîtier cylindrique ouvert |
| Principales caractéristiques | Fenêtre latérale/cavité interne/tige supérieure/montage inférieur |
| Matériel | Aluminium, acier inoxydable, acier au carbone, acier allié, laiton, cuivre, etc. |
| Tolérance générale | Généralement ±0,01 mm |
| Tolérance critique | ±0,005–0,002 mm peut être évalué en fonction de la structure |
| Rugosité de la surface | Ra3.2 / Ra1.6 / Ra0.8 / Ra0.4 |
| Traitement de surface | Anodisation, placage, passivation, oxyde noir, PVD ou selon les besoins |
| Formats de dessin | PDF, DWG/DXF, STEP/IGES, SolidWorks |
| Quantité minimale de commande | 1 pièce |
| Exemple de délai de livraison | Généralement 3 à 5 jours |
| Délai de livraison par lots | Généralement 10 à 15 jours |
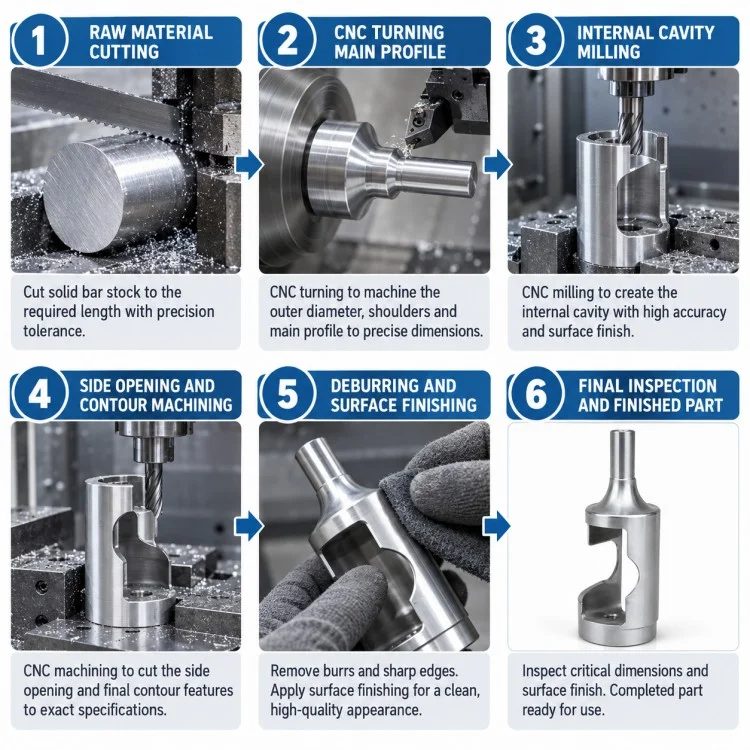
Le diamètre extérieur, la tige supérieure, la base inférieure et les principales sections de référence concentriques peuvent d'abord être établis par tournage CNC. Ces caractéristiques fournissent des références stables pour le fraisage ultérieur.
La grande ouverture latérale nécessite un fraisage une fois la géométrie cylindrique de base établie. L'accès aux outils, le rayon d'angle et l'épaisseur de paroi restante doivent être planifiés ensemble pour éviter d'affaiblir le côté porteur du boîtier.
La cavité intérieure exposée contient des surfaces courbes et encastrées qui peuvent nécessiter un usinage multidirectionnel en fonction du dessin final. La longueur et la rigidité de l'outil sont importantes lors de l'usinage de zones internes plus profondes.
Le trou de montage inférieur et la surface de contact peuvent être finis selon la relation de position requise avec l'axe du corps principal.
Les dimensions critiques sont vérifiées en fonction de leur fonction d'assemblage, notamment les diamètres concentriques, la position de la cavité, la largeur d'ouverture, l'épaisseur de paroi et les références de montage.
| Article | Boîtier usiné côté ouvert | Logement fermé conventionnel |
| Accès interne | Accès direct par ouverture latérale | Limité après assemblage |
| Visibilité de l'assemblage | Meilleure visibilité de la partie interne | Mécanisme interne en grande partie couvert |
| Espace de réglage | Dégagement d'outil/accès plus facile | ça dépend du démontage |
| Structure des pièces | Corps ouvert intégré | Corps entièrement fermé |
| Difficulté d'usinage | Plus élevé en raison de la cavité profonde et de la fenêtre | Géométrie externe généralement plus simple |
| Réduction de poids | Matériau retiré de la zone ouverte | Généralement plus lourd pour la même enveloppe |
| Soutien structurel | Concentré sur la section de mur restante | Distribué sur toute la circonférence |
| Flexibilité des applications | Convient aux mécanismes OEM spéciaux | Convient aux fonctions de boîtier conventionnelles |
Oui. La largeur de l'ouverture, la hauteur, le rayon interne et l'épaisseur de paroi restante peuvent être fabriqués selon le dessin du client.
Oui. Lorsque la taille et la géométrie du matériau le permettent, le composant peut être usiné à partir d'une seule pièce, ce qui permet de réduire les interfaces d'assemblage et de maintenir une cohérence de position.
Le matériau doit être sélectionné en fonction de la charge, de l'environnement de corrosion, du poids et des exigences d'accouplement. L'aluminium, l'acier inoxydable, l'acier au carbone/allié et le laiton sont des options courantes.
Oui. MOQ peut commencer à partir de 1 pièce pour la vérification du prototype.
Les conditions de paiement sont confirmées en fonction de la valeur de la commande, de la quantité et du stade de coopération et seront indiquées dans le devis ou la facture pro forma. Nous pouvons évaluer les exigences de paiement de votre entreprise et nous sommes relativement flexibles à cet égard.
Si vous découvrez des problèmes de taille ou de fabrication après réception des marchandises, veuillez fournir des photos, des enregistrements de mesures ou des résultats d'inspection. Notre personnel d'ingénierie vérifiera les problèmes en se référant aux dessins, aux dossiers de production et aux données d'inspection, et fournira une réponse dans les 2 heures au plus tôt, après quoi nous discuterons d'une solution appropriée.
Les fichiers STEP ou SolidWorks sont utiles pour la révision de la géométrie, tandis que les dessins PDF ou DWG/DXF doivent identifier clairement les dimensions, les tolérances, les exigences en matière de matériaux et de surfaces.
Xiamen Xiangxing Xin Industrie et Commerce Co., Ltd.fournit à Xiangxing Xin un soutien direct à la fabrication de composants de boîtier complexes qui combinent le tournage et le fraisage plutôt que de s'appuyer sur des structures standard disponibles dans le commerce.
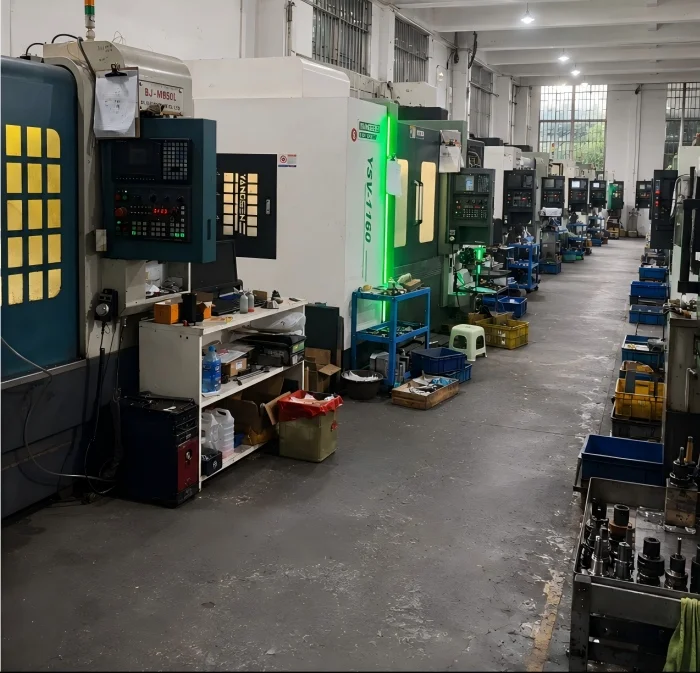
L'usine dispose de tours CNC et d'équipements de tournage-fraisage pour les corps cylindriques, les arbres, les épaulements et les éléments de fraisage secondaires au sein d'un seul flux de production.
Pour les fenêtres ouvertes, les cavités profondes, les éléments latéraux ou les directions d'entrée d'outil difficiles, l'usinage multi-axes offre plus d'options pour la planification du processus.
La production de la carrosserie en tant que composant usiné unique peut réduire les joints soudés ou les pièces assemblées séparées, ce qui est utile lorsque la cohérence de la position est plus importante que la simple minimisation du temps d'usinage.
Pour le boîtier cylindrique ouvert usiné CNC avec précision, l'inspection peut se concentrer sur la relation entre la tige supérieure, le corps cylindrique principal, la cavité interne et la fonction de montage inférieure, qui sont plus significatives pour l'assemblage final que les seules surfaces cosmétiques.
Le MOQ commence à partir d'une seule pièce, avec un délai de réalisation typique d'un prototype de 3 à 5 jours et une production par lots d'environ 10 à 15 jours après le dessin et la confirmation du processus.
Adresse
N ° 168 Tonglian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tél


